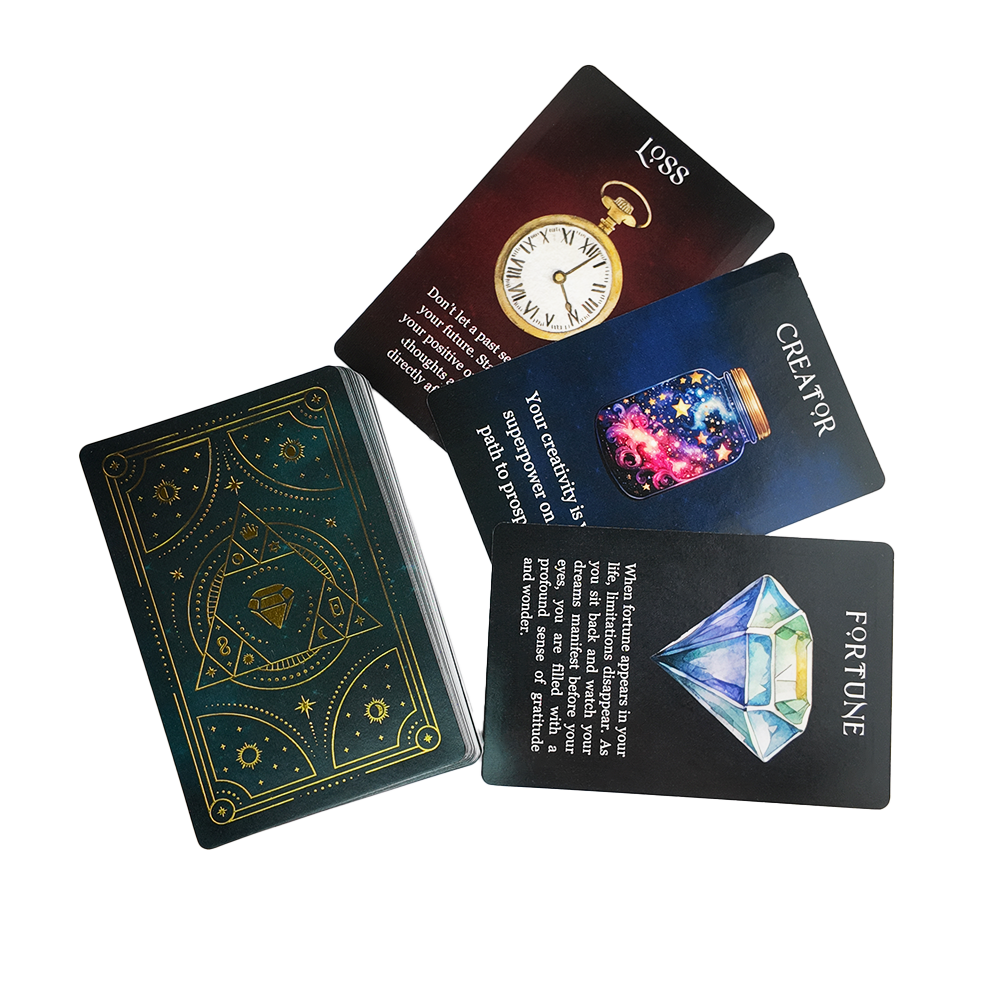
Większość opóźnień w produkcji talii wyroczni nie zaczyna się przy druku. Zaczynają się wtedy, gdy lista kart, pliki graficzne, instrukcje wykończenia i zawartość opakowania opisują nieznacznie różniące się produkty. Piękny projekt karty nie może skorygować niezatwierdzonej sekwencji kart, pudełka dopasowanego do niewłaściwej wysokości stosu ani warstwy folii, która nigdy nie trafiła do przygotowania do druku.
Opublikowany proces OEM/ODM firmy THRIWA obejmuje pięć powiązanych etapów: zapytanie i specyfikację, pliki graficzne i przygotowanie do druku, produkcję i druk, wykrawanie i montaż, a następnie kontrolę jakości i wysyłkę. Ten przewodnik stosuje ten proces produkcyjny bezpośrednio do talii kart wyroczni. Zamiast powtarzać ogólny katalog formatów i wykończeń, pokazuje, co należy kontrolować przy każdym przekazaniu oraz jakie zatwierdzenie jest potrzebne przed kolejnym etapem. Dostępne formaty i opakowania znajdziesz w usłudze druku niestandardowych kart wyroczni THRIWA.
Talia kart wyroczni to niewielki system produktowy. Różne awersy muszą odpowiadać zatwierdzonej kolejności, wspólny rewers powinien pozostać spójny, przewodnik musi odwoływać się do właściwych kart, a zapakowany zestaw mieścić się w wybranym pudełku. Traktowanie tych elementów jako oddzielnych zakupów prowadzi do możliwych do uniknięcia problemów z wersjami i dopasowaniem.
W celu kontroli produkcji THRIWA potrzebuje jednego zatwierdzonego opisu gotowego zestawu. Ten opis powinien odpowiedzieć na trzy praktyczne pytania:
Karta produkcyjna jest wspólnym punktem odniesienia dla działu sprzedaży, przygotowania do druku i produkcji. Jest bardziej przydatna niż długi wątek e-mailowy, ponieważ każdą późniejszą decyzję można powiązać z zatwierdzonym polem.
| Pole kontrolne | Co należy zarejestrować | Dlaczego ma to znaczenie w dalszych etapach |
|---|---|---|
| Skład talii | Łączna liczba kart, kolejność, wspólne lub różne rewersy, edycja językowa | Kontroluje kompletność przygotowania do druku, sprawdzenie kompletowania i liczby kart |
| Konstrukcja karty | Gotowy rozmiar, styl narożników, rodzaj kartonu i wykończenie powierzchni | Ustala wykrojniki, wrażenie w dotyku, wysokość stosu i kompatybilne procesy |
| Wykończenie dekoracyjne | Foliowanie na gorąco, lakier wybiórczy UV, tłoczenie, element holograficzny lub obróbka krawędzi | Określa oddzielne warstwy grafiki, narzędzia i kontrole pasowania |
| Drukowane dodatki | Rozmiar przewodnika, liczba stron, oprawa, włożone karty lub ulotki | Wpływa na paginację, wymiary komponentów i ostateczną pojemność pudełka |
| Pakowanie | Styl pudełka, wkładka lub tacka, orientacja komponentów oraz metoda uszczelniania | Kontroluje instrukcje montażu i inspekcję jednostki detalicznej |
| Plan handlowy | Ilość, kraj docelowy, docelowy termin i wymagane dokumenty | Wspiera wycenę, harmonogram produkcji i planowanie transportu |
Standardowe minimum zamówienia (MOQ) THRIWA to 500 talii dla standardowych projektów kart niestandardowych. Mniejsze ilości i warianty próbek mogą być omawiane, ale dostępna ścieżka zależy od konstrukcji talii, wykończenia i pakowania. Zatwierdzona wycena — a nie ogólna cena internetowa — definiuje ostateczny zakres.
Przygotowanie do druku zamienia pliki projektowe w jednoznaczne instrukcje produkcyjne. Dla talii kart wyroczni pakiet powinien zawierać awers każdej karty, zatwierdzony rewers, panele opakowania oraz pliki graficzne przewodnika i wkładek. Klient musi posiadać prawa do przekazanych ilustracji, znaków towarowych i tekstów lub mieć zgodę na ich wykorzystanie.
Ponumeruj awersy kart w zamierzonej kolejności i zachowaj te same identyfikatory w nazwach plików, mapie talii i odniesieniach w przewodniku. Przestarzałe wersje umieść poza folderem wydania. Jeśli wymagane są różne rewersy lub edycje językowe, oznacz je jako warianty produkcyjne, zamiast polegać na podobieństwie wizualnym.
Kontrola przygotowania do druku w THRIWA obejmuje zatwierdzone wykrojniki, 3 mm spadu i konfigurację kolorów, w tym konwersję CMYK lub wskazane kolory Pantone. Foliowanie na gorąco, lakier wybiórczy UV i inne efekty miejscowe wymagają wyraźnie opisanych masek produkcyjnych. Metaliczny kolor w pliku CMYK nie oznacza automatycznie zlecenia foliowania na gorąco.
Po utworzeniu próby każda zmiana tekstu, kolejności kart, treści na opakowaniu lub rozmieszczenia wykończenia powinna skutkować utworzeniem nowej wersji i uzyskaniem nowego zatwierdzenia. Zapobiega to łączeniu poprawionej strony karty ze starszym przewodnikiem lub plikiem opakowania.
Nie każda próba odpowiada na to samo pytanie. Najpierw określ, co należy sprawdzić, a następnie wybierz właściwy sposób zatwierdzenia.
| Sposób zatwierdzenia | Przydatne dla | Nie zakładaj |
|---|---|---|
| Istniejąca próbka materiału | Porównywanie dostępnego odczucia karty, faktury powierzchni i ogólnej jakości wykonania | Nie jest to prototyp Twojego projektu ani dokładnego zestawu komponentów |
| Próba cyfrowa | Sprawdzanie wymiarów, układu, treści, kolejności i rozmieszczenia grafiki | Nie może w pełni przewidzieć koloru offsetowego, ostatecznego odczucia materiału ani wszystkich specjalnych wykończeń |
| Fizyczna próbka do zatwierdzenia | Przeglądanie wydrukowanej próbki bliższej zatwierdzonej konstrukcji | Zakres, koszt i dołączone opakowanie muszą zostać potwierdzone dla projektu |
Protokół zatwierdzenia powinien wskazywać wersję plików graficznych, kartę produkcyjną, rodzaj próby i zaakceptowane ograniczenia. Produkcja jest uruchamiana na podstawie tego protokołu, a nie zrzutu ekranu lub starszej próbki.
Dokładna ścieżka produkcji zależy od zatwierdzonego materiału i wykończenia. Poniższa sekwencja przyporządkowuje talię kart wyroczni do opublikowanego pięcioetapowego procesu OEM/ODM i możliwości produkcyjnych THRIWA.

Zatwierdzony karton jest ładowany do druku na maszynach Heidelberg. Zlecenie produkcyjne łączy wydrukowane arkusze z zatwierdzoną grafiką i konfiguracją kolorów. W zależności od karty produkcyjnej arkusze otrzymują następnie wybraną powłokę lakierniczą, laminat, fakturę lub inne zatwierdzone wykończenie powierzchni.
Foliowanie na gorąco, tłoczenie wypukłe, efekty miejscowe i wykończenia krawędzi są wykonywane tylko wtedy, gdy pojawiają się w specyfikacji i mają zgodne materiały produkcyjne. Pasowanie między drukiem, foliowaniem na gorąco, lakierem wybiórczym UV a wykrojnikami jest sprawdzane względem zatwierdzonego projektu, a nie oceniane jako odrębny efekt wizualny.
Wydrukowane arkusze są przycinane do zatwierdzonego formatu kart. Automatyczne urządzenia wspierają cięcie, wyrównywanie, sortowanie i układanie kart w kolejności, podczas gdy mapa talii określa, co zawiera jeden kompletny zestaw kart wyroczni. To tutaj wyraźna kolejność kart i lista wariantów stają się kontrolą produkcyjną, a nie notatkami redakcyjnymi.

Karty, przewodnik i zatwierdzone wkładki są umieszczane w określonym opakowaniu. Instrukcje montażu powinny wskazywać orientację, kolejność, położenie wkładki, metodę uszczelniania oraz wszelkie wymagania dotyczące etykiety lub kodu kreskowego. Spakowana jednostka — a nie luźny stos kart — jest produktem, który przechodzi do ostatecznego zwolnienia.
Talie wyroczni dzielą wiele procesów z innymi drukowanymi kartami, ale ich duża liczba unikalnych stron, pisemne interpretacje i elementy prezentacyjne premium tworzą charakterystyczny zestaw ryzyk związanych z przekazywaniem pracy między etapami.
| Ryzyko | Kontrola | Dowód zatwierdzenia |
|---|---|---|
| Brakująca lub zdublowana strona karty | Numerowana mapa talii dopasowana do folderu wydania | Zatwierdzona lista stron i zastosowany dowód |
| Przewodnik odnosi się do niewłaściwej karty | Używaj tych samych identyfikatorów w plikach kart i tekście przewodnika | Przegląd odniesień krzyżowych przed zatwierdzeniem paginacji |
| Wąska ramka ujawnia różnice w cięciu | Sprawdź szerokość ramki i pozycję strefy bezpiecznej na wykrojniku produkcyjnym | Próba w pełnym rozmiarze reprezentatywnych kart |
| Przesunięcie foliowania na gorąco lub lakieru wybiórczego UV względem projektu | Dostarcz osobne, spasowane maski wykończeniowe | Próba warstwy wykończeniowej i ustalone kryteria pasowania |
| Pudełko jest zbyt ciasne po dodaniu wszystkich elementów | Oblicz pojemność na podstawie pełnego stosu kart, przewodnika, wkładek i luzu | Zatwierdzona konstrukcja opakowania lub kontrola dopasowania fizycznego |
| Wersje językowe są pomieszane | Przypisz kartom, przewodnikowi i pudełku unikalny kod wersji dla każdej edycji | Lista kontrolna pakowania i identyfikacja kartonu |
Opublikowana procedura jakości THRIWA obejmuje kontrolę materiałów wejściowych, kontrole druku i cięcia w toku produkcji, kontrolę wyrobu gotowego, automatyczne wykrywanie wad oraz końcową kontrolę ręczną. Dla talii kart wyroczni plan kontroli powinien też obejmować zatwierdzoną kolejność, całkowitą liczbę kart, stan powierzchni i krawędzi, obecność przewodnika oraz konfigurację opakowania.

Po zatwierdzeniu gotowe jednostki są uszczelniane w wybranym opakowaniu, pakowane do kartonów zbiorczych i przygotowywane do uzgodnionego transportu. THRIWA podaje typowy okres produkcji masowej wynoszący 15–20 dni po zatwierdzeniu projektu graficznego, zależny od ilości i złożoności procesu. Terminy próbek, czas transportu i ostateczna data ukończenia są potwierdzane oddzielnie w ofercie i harmonogramie produkcji.
Nie musisz rozwiązywać wszystkich szczegółów produkcyjnych przed skontaktowaniem się z THRIWA. Użyteczne pierwsze zapytanie rozdziela potwierdzone fakty od decyzji otwartych:
Obrazki referencyjne mogą wyjaśniać zamierzony wygląd, ale nie zastępują specyfikacji produkcyjnych. THRIWA potwierdzi dopasowanie produkcyjne, ścieżkę prób, MOQ, warunki handlowe i harmonogram względem zatwierdzonego projektu — a nie względem niezweryfikowanego odniesienia wizualnego.
Prześlij przybliżoną liczbę kart, gotowe wymiary, planowany nakład, stan plików graficznych, preferowane uszlachetnienia, koncepcję opakowania i kraj docelowy. Wyraźnie oznacz kwestie otwarte, aby zespół mógł zaproponować rozwiązania bez traktowania ich jako zatwierdzonych specyfikacji.
Użyj ponumerowanej mapy talii i pasujących nazw plików dla każdej wersji awersu, rewersu i językowej. Zatwierdzona sekwencja jest następnie używana podczas przygotowania do druku, sortowania, kompletowania i końcowej kontroli liczby kart.
Nie. Cyfrowa próba jest przydatna do układu, treści i rozmieszczenia, ale nie może w pełni pokazać odczucia materiału, koloru offsetowego ani wszystkich specjalnych wykończeń. Wybierz fizyczną próbkę do zatwierdzenia, gdy te cechy fizyczne muszą być sprawdzone przed produkcją masową.
Tak. THRIWA może koordynować karty, przewodniki, wkładki i opakowania jako jeden projekt. Potwierdź wszystkie komponenty przed zatwierdzeniem konstrukcji pudełka, tak aby jego wewnętrzna pojemność odpowiadała kompletnemu zestawowi.
Standardowe minimum zamówienia (MOQ) wynosi 500 talii dla standardowych projektów kart niestandardowych. Ostateczna trasa produkcji i minimalna ilość zależą od zatwierdzonej konstrukcji, wykończeń i opakowania, podczas gdy mniejsze ilości lub próbki są omawiane w ramach projektu.
THRIWA podaje 15–20 dni na produkcję masową po zatwierdzeniu plików graficznych, zależnie od nakładu i złożoności procesu. Próby, przygotowanie wzorów i transport są rozliczane oddzielnie; ostateczny termin określają zatwierdzona wycena i harmonogram produkcji.
W zapytaniu należy podać rynek docelowy i zakres wymaganych dokumentów. Stosowalność certyfikacji lub testów zależy od końcowego produktu, materiałów i rynku, dlatego przed zamówieniem należy potwierdzić aktualne dokumenty i wszelkie testy specyficzne dla projektu.
Prześlij THRIWA opis produktu przeznaczonego do wysyłki, a nie tylko grafikę kart. Mapa talii, wstępna karta produkcyjna, koncepcja opakowania i kraj docelowy wystarczą do rozpoczęcia praktycznej oceny produkcji.
Poproś o analizę produkcji talii kart wyroczni →


